Gewindeeinsätze für 3D-gedruckte Bauteile
Wenn Kunststoffgewinde nicht ausreichen, schaffen Metall-Gewindeeinsätze eine belastbare, präzise und wiederholt lösbare Schraubverbindung.
KIT3D übernimmt nicht nur den 3D-Druck, sondern auch Auswahl, Auslegung und Einbau der passenden Gewindeeinsätze – als Heat-Set-Lösung oder mit selbstschneidenden Eindrehbuchsen.

Vom 3D-Druckteil zur dauerhaft belastbaren Baugruppe
Direkt gedruckte Kunststoffgewinde sind für viele Anwendungen ausreichend. Sobald eine Verbindung jedoch häufig gelöst, mechanisch stärker belastet oder dauerhaft zuverlässig funktionieren muss, sind Gewindeeinsätze aus Metall die robustere Lösung.
Sie verbessern Kraftübertragung und Lebensdauer der Schraubverbindung und machen 3D-gedruckte Gehäuse, Halterungen, Vorrichtungen und Funktionsteile deutlich montagefreundlicher.
Die Schraubverbindung wird belastbarer als ein direkt gedrucktes Kunststoffgewinde.
Schrauben können wiederholt gelöst und angezogen werden, ohne das Gewinde frühzeitig zu verschleißen.
Die Buchse verteilt auftretende Kräfte kontrollierter in das Kunststoffbauteil.
Geeignet für funktionale Baugruppen, wiederkehrende Montage und industrielle Anwendungen.
Heat-Set oder Eindrehbuchse?
Beide Methoden erzeugen belastbare Metallgewinde. Welche Variante besser passt, hängt vor allem von Gewindegröße, Material, Bauteilgeometrie und späterer Beanspruchung ab.

Einschmelzen · Heat-Set
Die Buchse wird kontrolliert erwärmt und in eine vorbereitete Bohrung gesetzt. Der Kunststoff legt sich beim Abkühlen formschlüssig um den Einsatz.

Eindrehen · selbstschneidend
Die Buchse wird ohne Wärmeeintrag in eine vorbereitete Bohrung eingeschraubt und verankert sich über ihr Außengewinde mechanisch im Kunststoff.
So entsteht die passende Gewindelösung
Nicht nur der Einsatz selbst entscheidet über die Qualität. Bohrungsdurchmesser, Einsetztiefe, Material und Einbauverfahren müssen zum 3D-gedruckten Bauteil passen.

Kontrollierter Wärmeeintrag für einen festen Sitz
Beim Heat-Set-Verfahren wird die Einschmelzbuchse mit einer passenden Heizspitze in die vorbereitete Bohrung eingebracht. Der Kunststoff wird lokal erwärmt und umschließt den Einsatz beim Abkühlen.
- MJF- und SLS-Bauteile, beispielsweise aus PA12 oder PA11
- FDM-Bauteile aus geeigneten Thermoplasten
- Funktionsteile mit wiederholter Montage und Demontage
- Gehäuse, Deckel, Halterungen und technische Baugruppen
- Anwendungen mit hoher Zug- oder Vibrationsbelastung
Wichtig: Bohrung, Einsetztiefe und Wärmeeintrag müssen auf Einsatz und Material abgestimmt sein. Genau diese Auslegung übernehmen wir vor dem Einbau.
Abmessungen für Heat-Set-Gewindeeinsätze
Die folgende Übersicht zeigt metrische und zöllische Gewindegrößen sowie die zugehörigen Maßangaben. Alle Maßwerte sind in Millimetern angegeben.
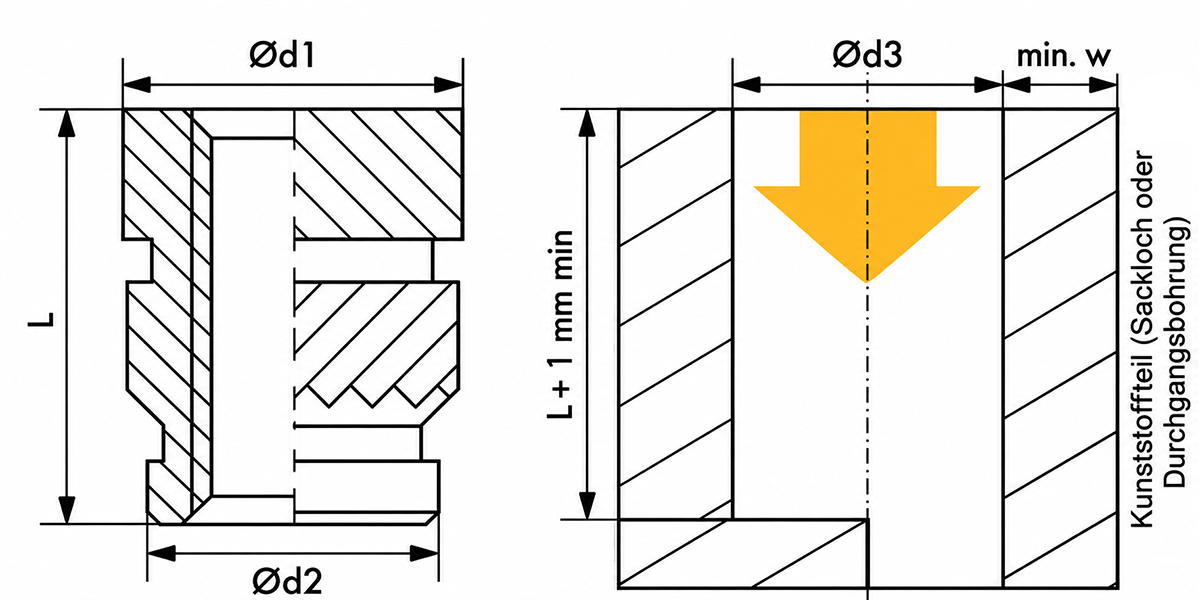
| Metrische ISO-Gewinde | Zöllische UNC-Gewinde | Ø d1 | Ø d2 | Ø d3 | L | W |
|---|---|---|---|---|---|---|
| M2 | #2-56 | 3,6 | 3,1 | 3,2 | 4,0 | 1,3 |
| — | #4-40 Short | 4,6 | 3,9 | 4,0 | 3,56 | 1,6 |
| M2,5 | — | 4,6 | 3,9 | 4,0 | 5,7 | 1,6 |
| M3 Short | — | 4,6 | 3,9 | 4,0 | 4,0 | 1,6 |
| M3x5x4 Voron | — | 5,0 | 4,25 | 4,4 | 4,0 | 1,3 |
| M3 | #4-40 | 4,6 | 3,9 | 4,0 | 5,7 | 1,6 |
| — | #6-32 Short | 5,4 | 4,7 | 4,8 | 3,8 | 1,8 |
| — | #6-32 | 5,4 | 4,7 | 4,8 | 7,1 | 1,8 |
| M4 Short | — | 6,3 | 5,5 | 5,6 | 4,0 | 2,1 |
| — | #8-32 Short | 6,3 | 5,5 | 5,6 | 4,7 | 2,1 |
| M4 | #8-32 | 6,3 | 5,5 | 5,6 | 8,1 | 2,1 |
| M5 Short | — | 7,1 | 6,3 | 6,4 | 5,8 | 2,6 |
| M5 | #10-24 / #10-32 UNF | 7,1 | 6,3 | 6,4 | 9,5 | 2,6 |
| — | 1/4″-20 Short | 8,7 | 7,9 | 8,0 | 6,4 | 3,3 |
| M6 | 1/4″-20 | 8,7 | 7,9 | 8,0 | 12,7 | 3,3 |
| M6 Short | — | 8,7 | 7,9 | 8,0 | 6,8 | 3,3 |
| M8 | 5/16″-18 | 10,1 | 9,5 | 9,6 | 12,7 | 4,5 |
| — | 3/8″-16 | 12,6 | 11,8 | 11,9 | 12,7 | 6,0 |
| M10 | — | 12,6 | 11,8 | 12,0 | 12,7 | 6,0 |
Hinweis: Die Werte dienen als technische Orientierung. Bohrungsdurchmesser, Einsetztiefe und Einbauparameter sollten immer auf den konkret verwendeten Gewindeeinsatz, das 3D-Druckmaterial und den Belastungsfall abgestimmt werden.
Mechanisch verankert – ganz ohne Hitze
Selbstschneidende Eindrehbuchsen werden direkt in eine vorbereitete Bohrung eingeschraubt. Das Außengewinde schneidet sich in den Kunststoff und erzeugt eine robuste mechanische Verankerung.
- Besonders interessant bei größeren Gewindegrößen
- MJF-, SLS- und FDM-Bauteile
- Robuste Funktionsteile im Maschinen- und Vorrichtungsbau
- Bauteile, bei denen kein Wärmeeintrag gewünscht ist
- Nachrüstung und einfache Montage vor Ort möglich
Praxisvorteil: Kein Wärmeeintrag, schneller Einbau und eine robuste Verbindung – besonders für größere Gewinde und stabile Kunststoffbauteile.

Bewährte Gewindeeinsätze für reproduzierbare Ergebnisse
Wir setzen auf etablierte Hersteller und stimmen Einsatz, Bohrung und Einbau auf das jeweilige 3D-Druckmaterial und die spätere Belastung ab.

Ruthex Einschmelzbuchsen
Bei Einschmelzgewindeeinsätzen arbeiten wir unter anderem mit Produkten von Ruthex. Entscheidend sind die passende Bohrung, Einsetztiefe und die Abstimmung auf das jeweilige Kunststoffmaterial.
Mehr zu Ruthex
Rampa Eindrehgewindeeinsätze
Für robuste Eindrehgewindeeinsätze nutzen wir unter anderem Rampa. Bohrungsgröße, Einschraubtiefe, Gewindegröße und Materialverhalten werden bereits bei der Auslegung berücksichtigt.
Mehr zu RampaTechnisches Datenblatt (PDF)
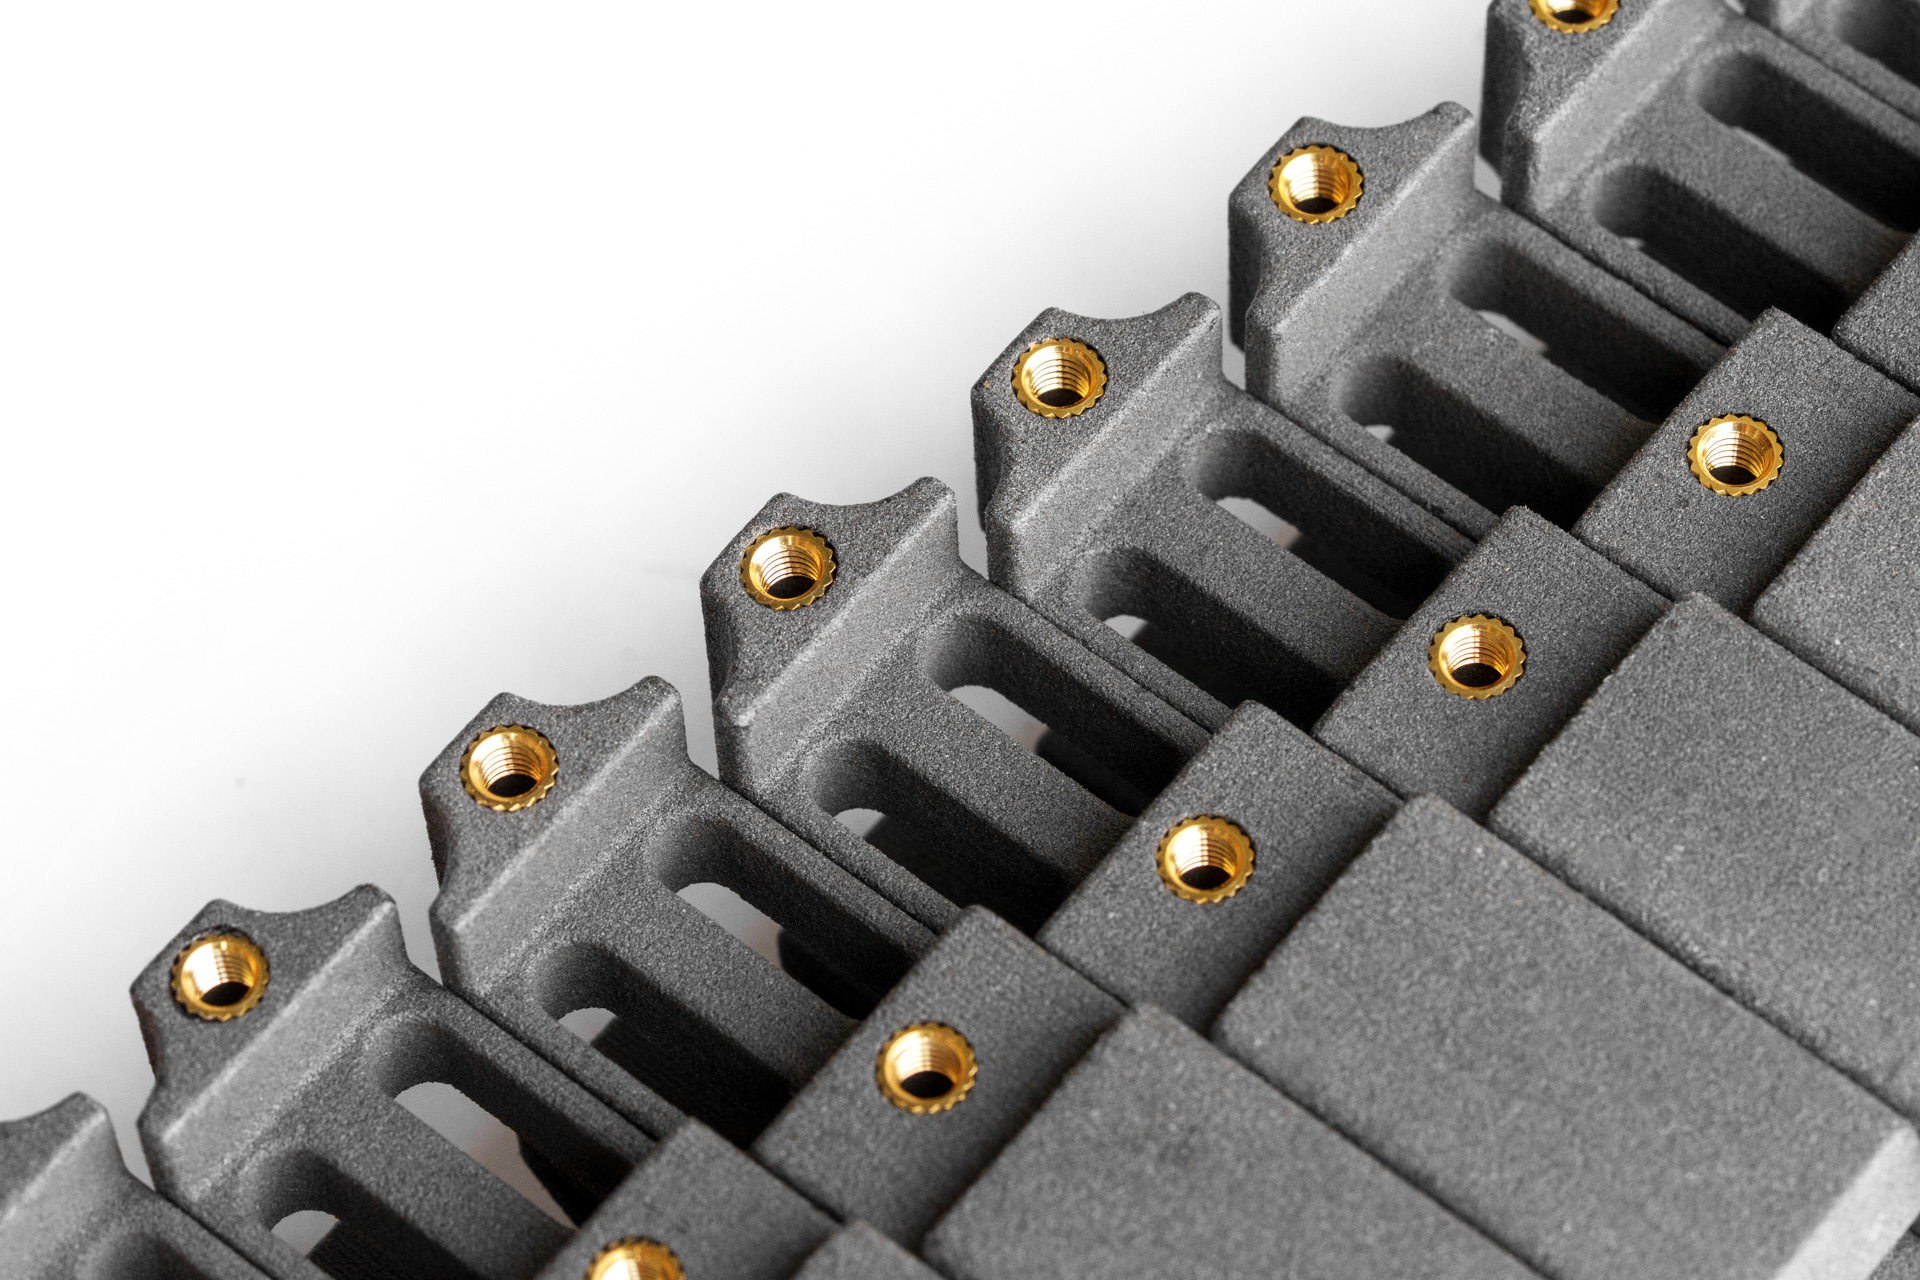
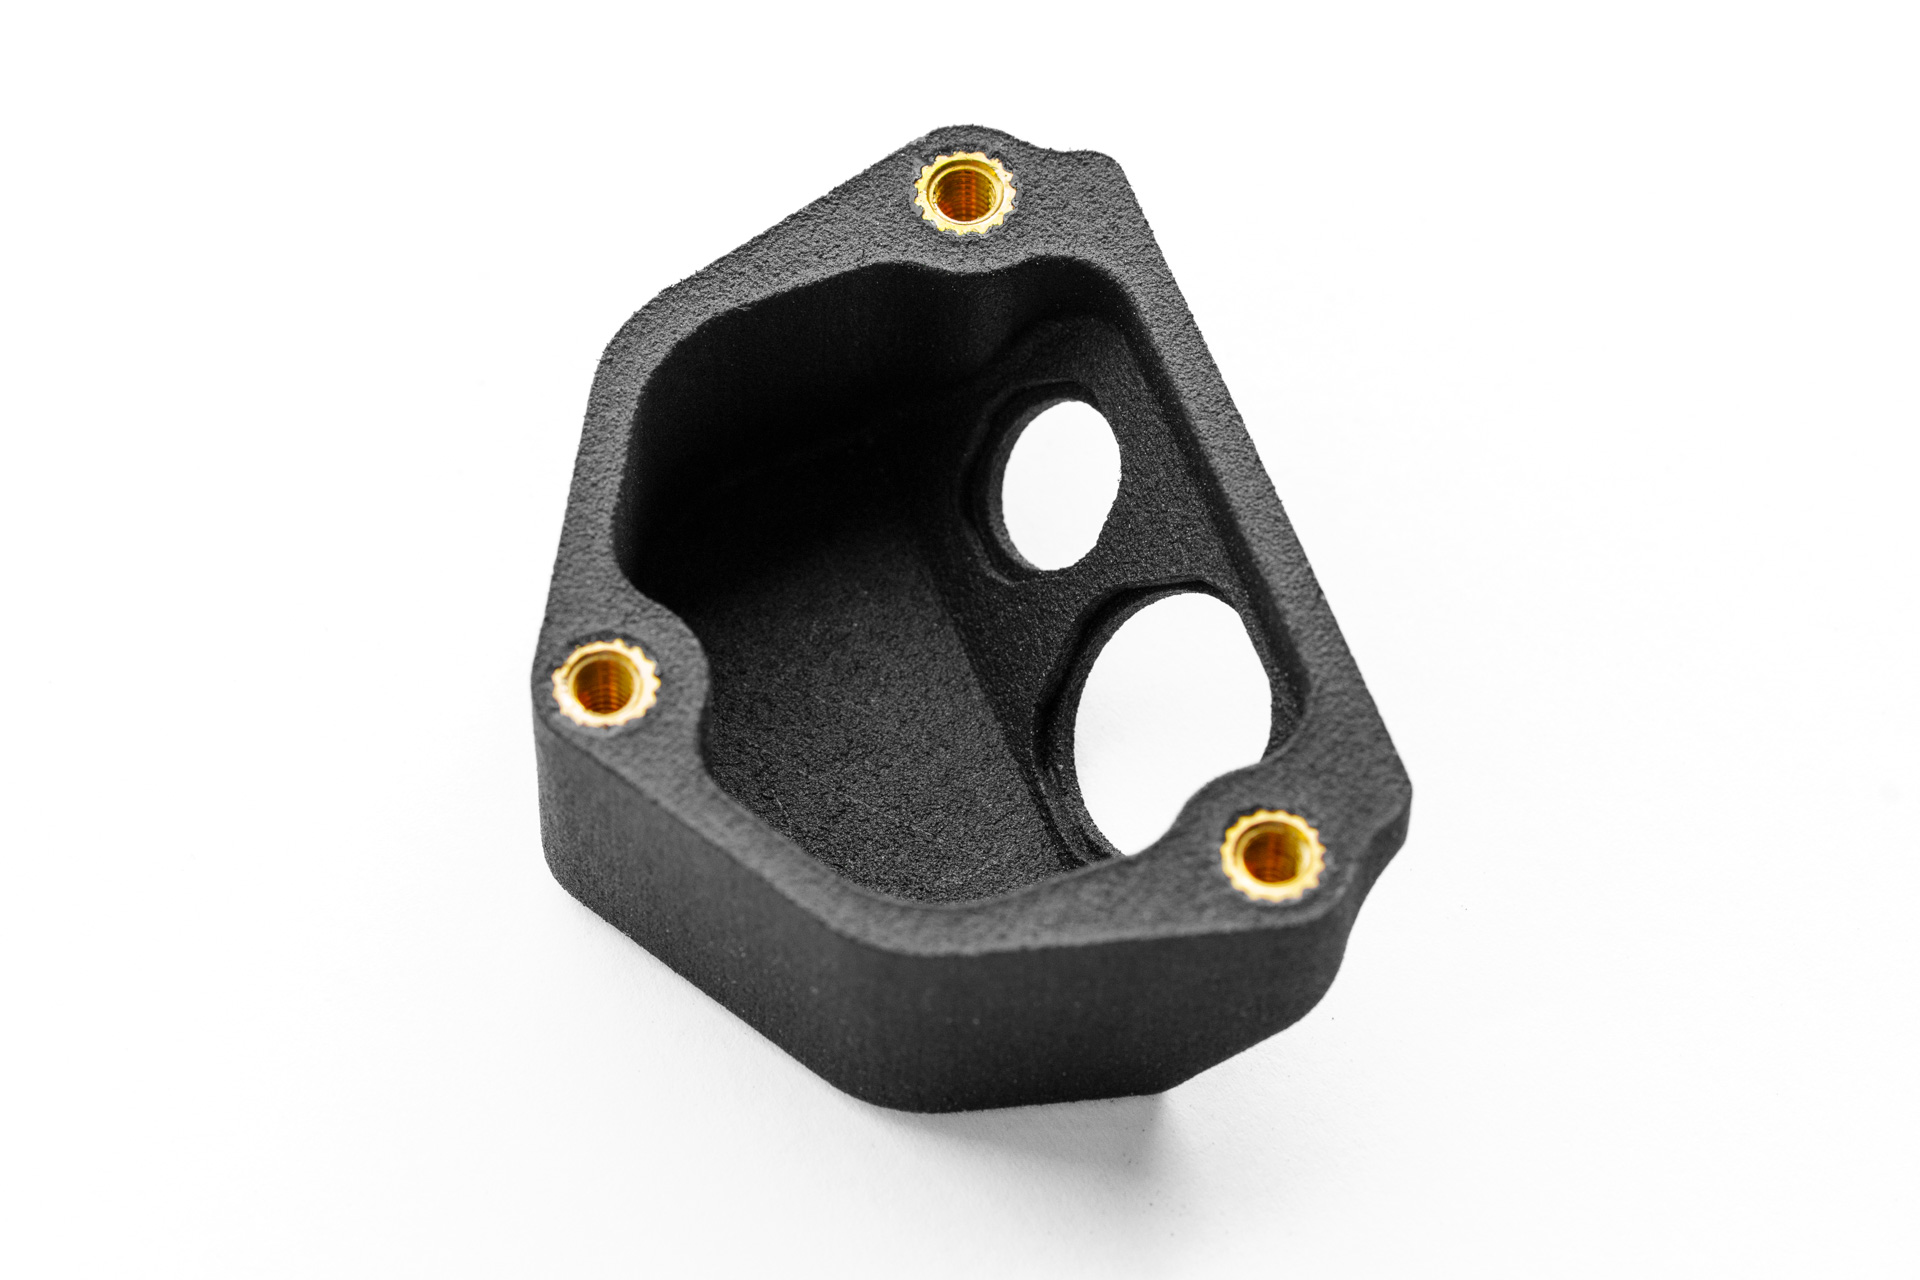
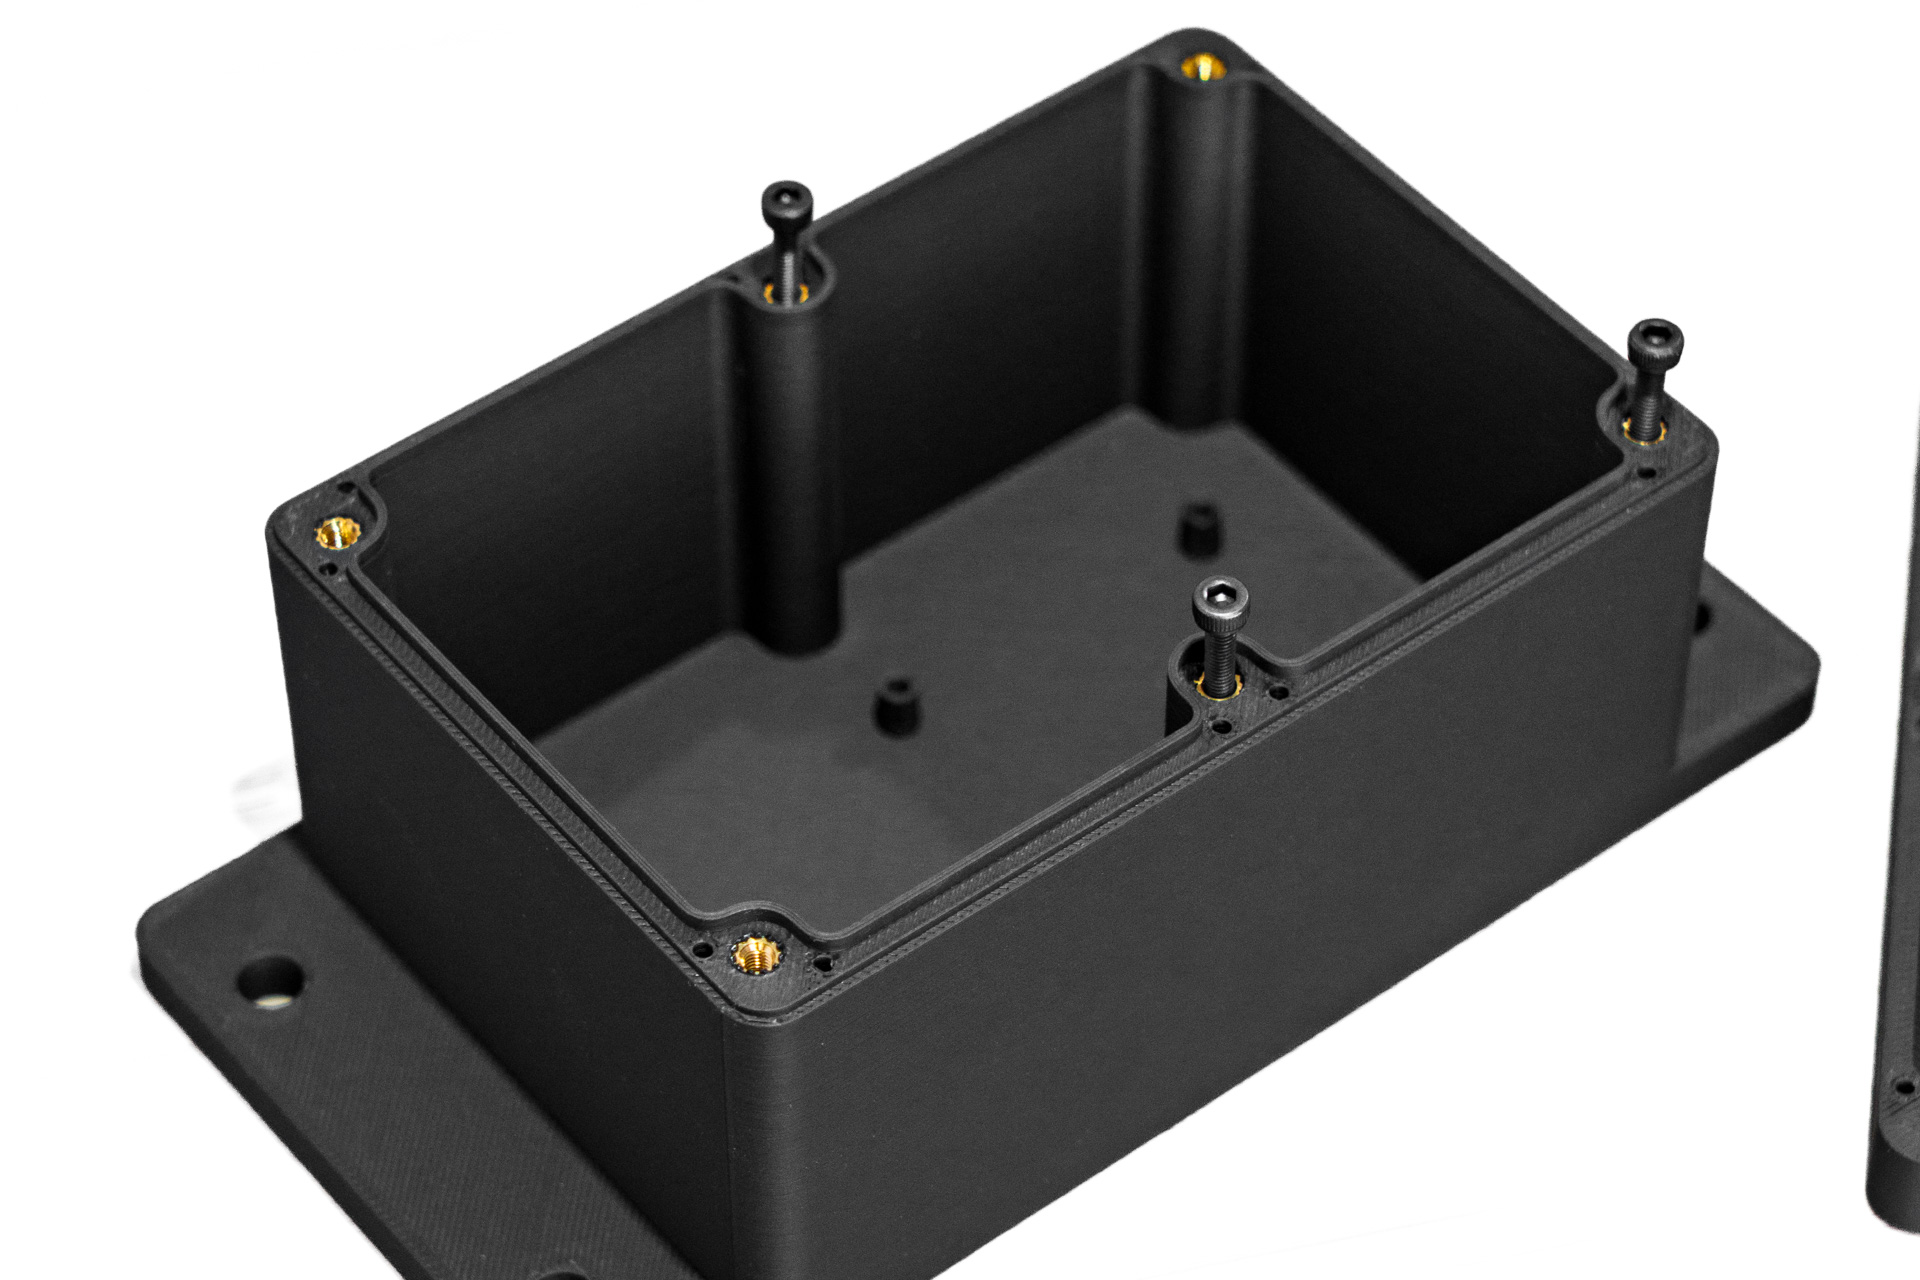
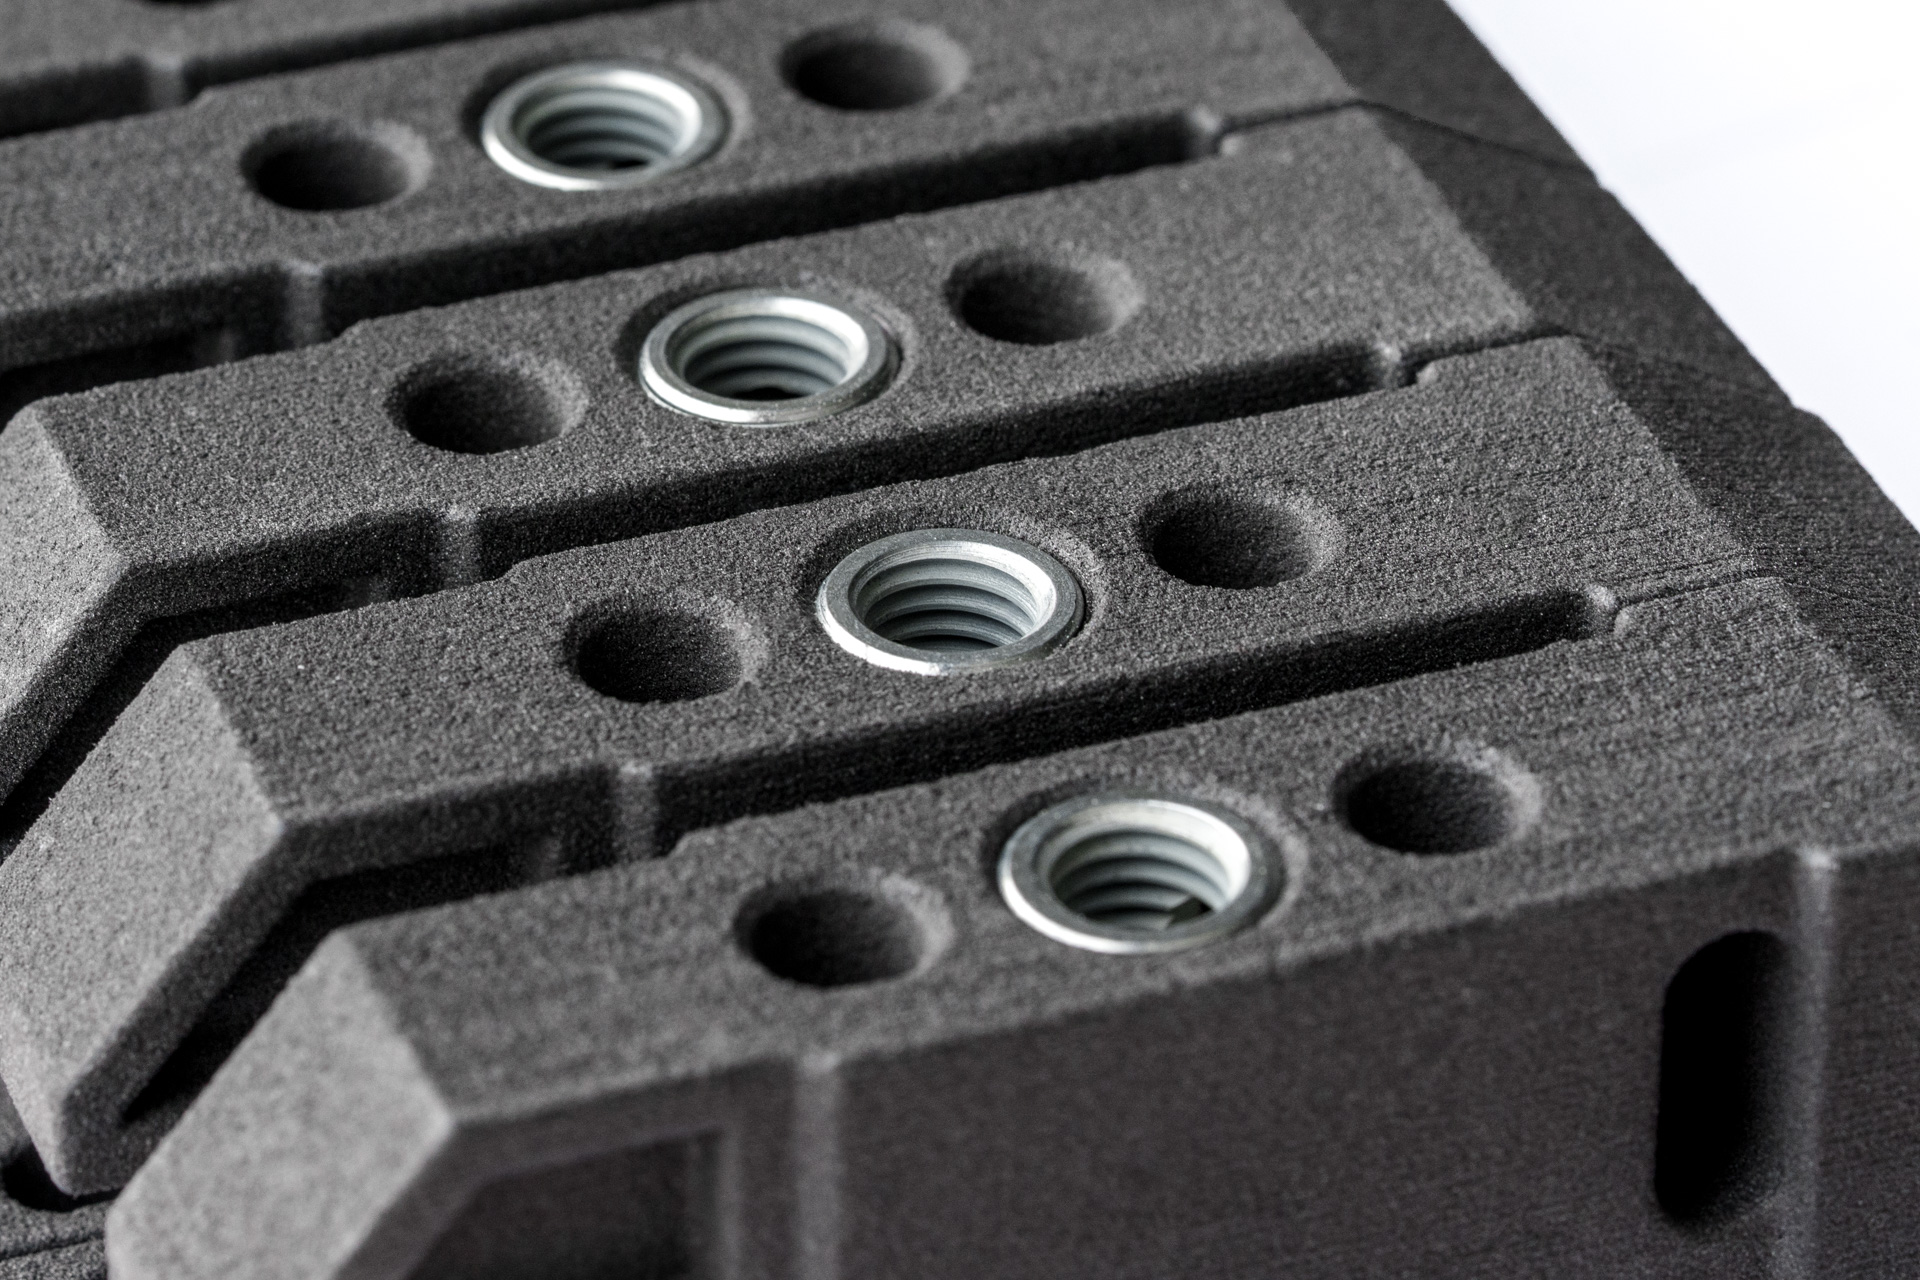
Gewindeeinsätze in realen 3D-Druck-Bauteilen
Von kleinen Einschmelzbuchsen bis zu größeren Eindrehbuchsen: Die Gewindelösung wird passend zu Geometrie, Material und späterer Montage ausgelegt.
3D-Druckteil und Gewindelösung aus einer Hand
Wir beraten zur passenden Gewindeart, berücksichtigen Bohrung und Einbauraum bereits bei der Bauteilauslegung und übernehmen den fachgerechten Einbau. Sie erhalten einbaufertige Kunststoffbauteile mit belastbaren Metallgewinden.
Häufige Fragen zu Gewindeeinsätzen im 3D-Druck
Antworten zu Heat-Set-Einsätzen, Eindrehbuchsen, geeigneten Materialien und dem fachgerechten Einbau in 3D-gedruckte Kunststoffbauteile.
Warum werden Gewindeeinsätze in 3D-gedruckten Bauteilen verwendet?
Gewindeeinsätze schaffen stabile Metallgewinde im Kunststoff. Schrauben können dadurch mehrfach gelöst und wieder angezogen werden, ohne dass ein direkt gedrucktes Kunststoffgewinde frühzeitig verschleißt oder ausbricht.
Was ist der Unterschied zwischen Einschmelzbuchsen und Eindrehbuchsen?
Einschmelzbuchsen werden mit kontrollierter Wärme in das Bauteil eingesetzt. Eindrehbuchsen werden ohne Wärmeeintrag eingeschraubt und verankern sich mechanisch über ihr Außengewinde im Kunststoff.
Welche Variante ist für mein Bauteil besser geeignet?
Das hängt von Material, Gewindegröße, Bauteilgeometrie, Einbauraum und späterer Belastung ab. Einschmelzbuchsen eignen sich häufig für kleinere und präzise Gewinde, während Eindrehbuchsen besonders bei größeren Gewinden eine robuste Alternative sein können.
Sind Gewindeeinsätze auch für MJF- und SLS-Bauteile geeignet?
Ja. Gewindeeinsätze können sehr gut in MJF- und SLS-Bauteile, beispielsweise aus PA12 oder PA11, integriert werden. Wichtig sind passende Bohrungsmaße, Einsetztiefe und die Abstimmung auf das jeweilige Material.
Können Gewindeeinsätze nachträglich eingebaut werden?
In vielen Fällen ja. Voraussetzung ist eine geeignete Bauteilgeometrie und eine passende vorbereitete Bohrung. Besonders Eindrehbuchsen können sich für nachträgliche Anpassungen oder Reparaturen eignen.
Worauf achtet KIT3D beim Einbau von Gewindeeinsätzen?
Wir achten auf Bohrungsdurchmesser, Ausrichtung, Einsetztiefe, Materialverhalten und die passende Auswahl der Gewindebuchse. Herstellerangaben und technische Anforderungen des Bauteils werden bei der Auslegung berücksichtigt.
Für welche Anwendungen lohnen sich Gewindeeinsätze besonders?
Besonders sinnvoll sind sie bei funktionalen Bauteilen, Gehäusen, Halterungen, Vorrichtungen, Prototypen und Kleinserien, bei denen Schraubverbindungen dauerhaft belastbar, wiederholbar und langlebig sein müssen.
ADDITIVE FACTS Metallgewinde erhöhen die Nutzbarkeit von Kunststoffbauteilen
Gewindeeinsätze machen 3D-gedruckte Kunststoffteile besonders dort langlebiger, wo Baugruppen regelmäßig montiert und demontiert werden. Der metallische Einsatz übernimmt die wiederkehrende Beanspruchung der Schraubverbindung und schützt das umgebende Kunststoffbauteil vor frühzeitigem Gewindeverschleiß.