Verdichtungsstrahlen für SLS- und MJF-Bauteile
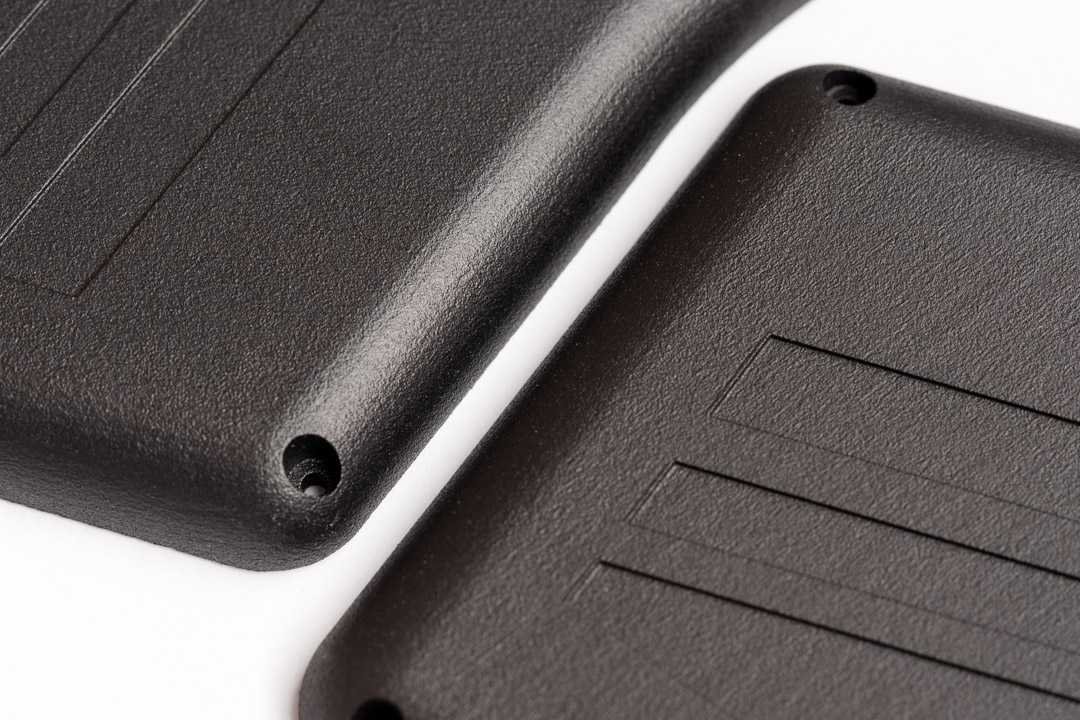
Aus dem rauen Pulverbett-Rohteil wird ein Bauteil mit Endprodukt-Oberfläche: homogen, seidenmatt und deutlich unempfindlicher gegen sichtbare Kratzer.
Beim Verdichtungsstrahlen, oft auch Verdichtstrahlen genannt, treffen feine Kunststoffperlen mit Druckluft auf die Bauteiloberfläche. Die Spitzen der typischen Pulverstruktur werden plastisch eingeebnet und die Oberfläche verdichtet. Material wird dabei nicht abgetragen, Geometrie und Kanten bleiben erhalten.
Sinnvoll ist das immer dann, wenn das Bauteil gesehen oder angefasst wird. Für reine Betriebsmittel reicht oft das gereinigte Rohteil. Genau diese Abwägung treffen wir gemeinsam mit Ihnen.
Wie funktioniert Verdichtungsstrahlen?
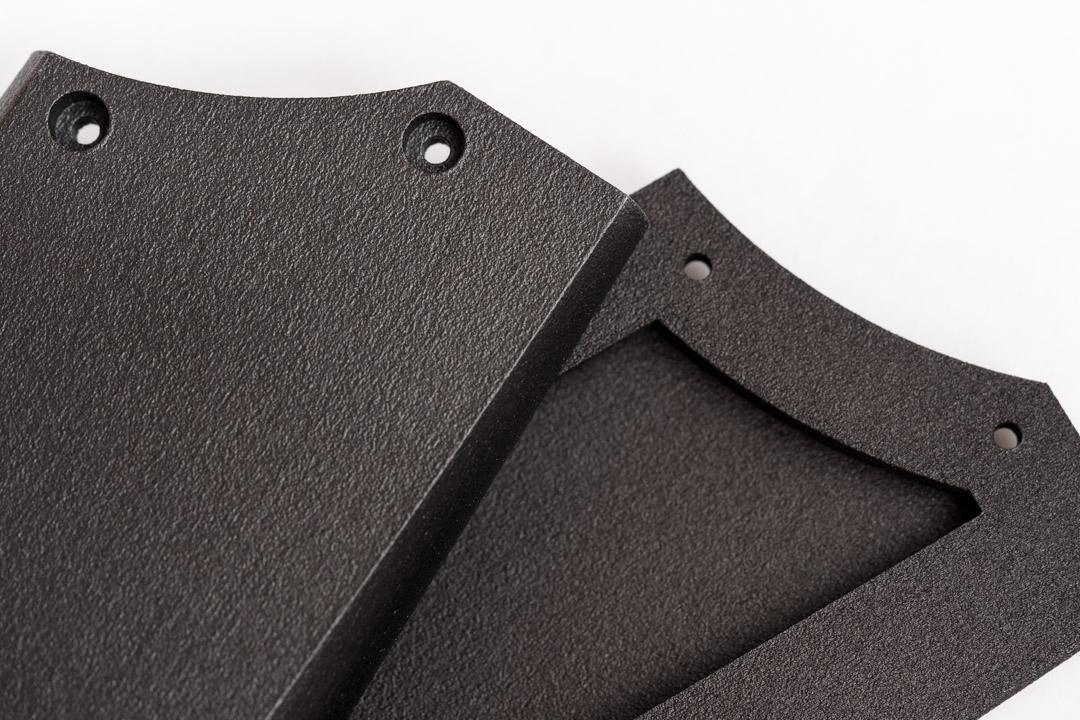
Nach dem Entpulvern werden feine Kunststoffperlen mit Druckluft beschleunigt und gleichmäßig auf das Bauteil gestrahlt. Beim Aufprall geben sie ihre Energie an die Oberfläche ab. Die Spitzen und Täler der Pulverbettstruktur werden dadurch plastisch angeglichen, die Oberfläche verdichtet sich.
Anders als beim Schleifen oder Gleitschleifen wird dabei kein Material abgetragen. Das Ergebnis ist keine spiegelglatte, sondern eine gleichmäßig verdichtete, seidenmatte Oberfläche mit spürbar angenehmerer Haptik.
Bauteil reinigen
Pulverreste werden vollständig entfernt. Eine saubere Oberfläche ist die Grundlage für ein gleichmäßiges Ergebnis.
Perlen beschleunigen
Kunststoffperlen treffen mit definiertem Druck gleichmäßig auf alle sichtbaren Flächen.
Oberfläche angleichen
Spitzen werden plastisch eingeebnet und die Oberfläche verdichtet, ohne dass Material abgetragen wird.
Einsetzen oder färben
Das Bauteil ist einsatzbereit oder geht direkt weiter ins Farbfinishing.
Kratzer und Gebrauchsspuren fallen kaum noch auf
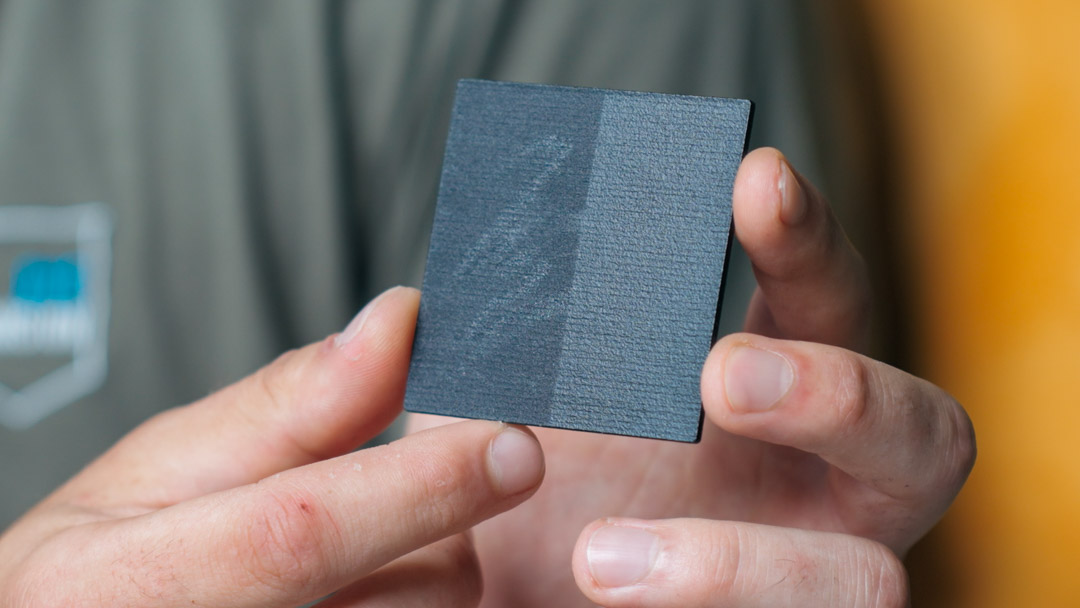
Eine unbehandelte Pulverbettoberfläche ist offenporig und rau. Schon leichte Berührungen oder Kratzer hinterlassen helle, gut sichtbare Spuren. Nach dem Verdichtungsstrahlen ist die Oberfläche homogener und verdichtet, Gebrauchsspuren zeichnen sich deutlich weniger ab.
Genau hier liegt der Unterschied zwischen Prototyp-Optik und Endprodukt: Ein Bauteil, das nach Montage, Transport und täglichem Gebrauch noch hochwertig aussieht.
Was Verdichtungsstrahlen am Bauteil verändert
Verdichtungsstrahlen versiegelt die Oberfläche nicht. Der Effekt liegt in Optik, Haptik und Robustheit der sichtbaren Fläche. Im Vergleich mit einem FDM-Teil zeigt sich das besonders deutlich: keine Schichtlinien, sondern eine ruhige, gleichmäßige Serienoptik.
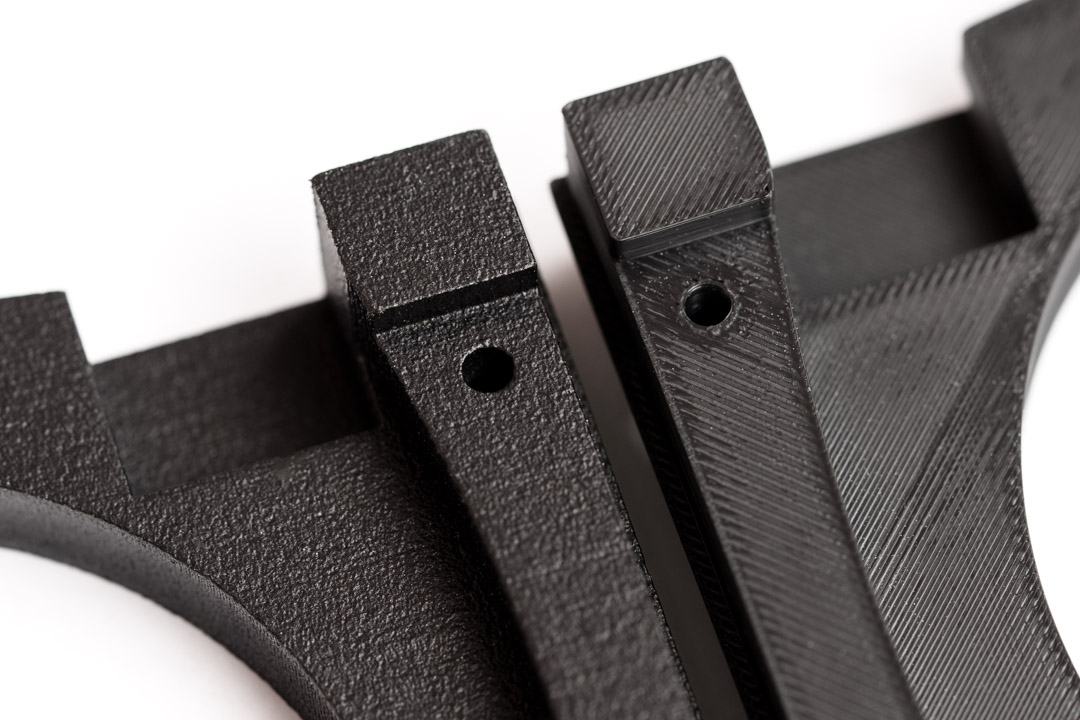
Unregelmäßigkeiten der Pulverbettstruktur werden ausgeglichen, die Fläche wirkt ruhig und gleichmäßig.
Aus dem stumpfen Rohteil wird eine dezent glänzende, matt-seidige Oberfläche.
Die Oberfläche fühlt sich spürbar glatter und wertiger an.
Die verdichtete Oberfläche zeigt Kratzer und Griffspuren deutlich weniger.
Geometrie, Kanten und Maße bleiben erhalten, anders als beim Schleifen oder Gleitschleifen.
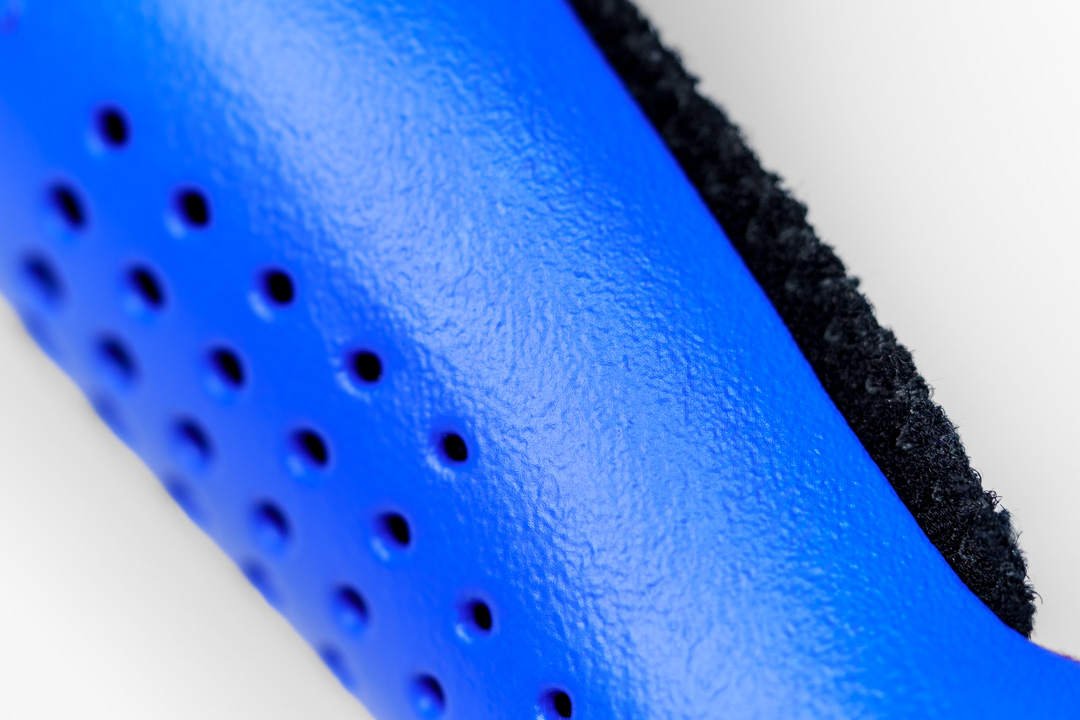
Eine homogene Oberfläche nimmt Farbe gleichmäßiger auf. Das ist die Grundlage für reproduzierbare Serienfarben.
Wann lohnt sich Verdichtungsstrahlen – und wann nicht?
Verdichtungsstrahlen ist ein zusätzlicher Prozessschritt. Er lohnt sich, wenn die Oberfläche sichtbar ist, angefasst wird oder Teil der Produktwahrnehmung ist.
Gehäuse & Abdeckungen
Sichtbare Bauteile an Maschinen, Geräten und Anlagen, die einen professionellen Eindruck hinterlassen sollen.
Serien- & Consumer-Produkte
Wenn das Bauteil direkt beim Kunden landet und Optik und Haptik über die wahrgenommene Qualität entscheiden.
Orthesen & Prothesenteile
Hochwertige Optik und angenehme Haptik für Produkte, die täglich getragen und in die Hand genommen werden.
Interieur & Bedienteile
Bauteile, die im direkten Blickfeld liegen oder regelmäßig berührt werden.
Bauteile, die gefärbt werden
Die verdichtete Oberfläche ist die beste Grundlage für ein gleichmäßiges, reproduzierbares Farbfinishing.
Reine Betriebsmittel
Vorrichtungen oder Halter im Maschineninneren, die niemand sieht: Hier reicht meist das gereinigte Rohteil, und Sie sparen den Prozessschritt.
Was Verdichtungsstrahlen nicht kann
Verdichtungsstrahlen macht eine Oberfläche nicht spiegelglatt und nicht dicht. Die Rauheit sinkt nur moderat: In Messungen von DyeMansion an SLS-Bauteilen aus PA12 lag der Mittenrauwert Ra nach dem Strahlen rund 12 % niedriger, nach chemischem Glätten dagegen rund 75 %. Der sichtbare Effekt entsteht vor allem durch die homogenere Struktur und den seidenmatten Glanz.
Innenliegende Kanäle und Bereiche außerhalb der Sichtlinie erreicht das Strahlmittel nur eingeschränkt. Sehr filigrane Details können beschädigt werden. Für flexible Werkstoffe wie TPU ist das Verfahren ungeeignet, hier ist chemisches Glätten die bessere Wahl.
Deshalb empfehlen wir Verdichtungsstrahlen nur dort, wo es Ihrem Bauteil einen echten Mehrwert bringt.
Verdichtungsstrahlen oder chemisch glätten?
Verdichtungsstrahlen ist mechanisch. Die Oberfläche bleibt leicht strukturiert, wird aber homogen, seidenmatt und kratzunempfindlicher. Ideal für Sicht- und Serienteile aus harten Polyamiden wie PA12 und PA11.
Chemisches Glätten geht einen Schritt weiter. Lösemitteldampf versiegelt die Oberfläche, sie wird glänzender, wasserabweisend und leichter zu reinigen, auch in Kanälen und bei TPU. Das lohnt sich vor allem, wenn Reinigbarkeit, Medienführung oder Hautkontakt gefordert sind.
Die passende Oberfläche für Ihr Bauteil
Sie sind unsicher, ob Ihr Bauteil gestrahlt, geglättet oder gefärbt werden sollte?
Senden Sie uns Ihre Datei und den Einsatzzweck. Wir empfehlen die Nachbearbeitung, die Ihr Bauteil wirklich braucht, und keinen Schritt mehr.
Verdichtungsstrahlen in der Praxis – mit DyeMansion
Arthur Kopp spricht bei DyeMansion in München mit Emil Wörgötter über die komplette Nachbearbeitung von SLS- und MJF-Bauteilen: vom Entpulvern über das Verdichtungsstrahlen bis zum chemischen Glätten und Färben.
Die zentrale Erkenntnis: Nicht jedes Bauteil braucht jedes Postprocessing. Aber jedes Bauteil braucht genau die Oberfläche, die seine spätere Funktion verlangt.
Verdichtungsstrahlen im 3D-Druck verständlich erklärt
Was ist Verdichtungsstrahlen?
Verdichtungsstrahlen ist eine mechanische Oberflächenveredelung für pulverbasierte 3D-Druck-Bauteile. Kunststoffperlen werden mit Druckluft auf die Oberfläche gestrahlt, ebnen die Spitzen der Pulverstruktur plastisch ein und verdichten die Oberfläche. Das Ergebnis ist eine homogene, seidenmatte Oberfläche mit angenehmer Haptik.
Ist Verdichtstrahlen dasselbe wie Verdichtungsstrahlen?
Ja. Beide Begriffe beschreiben dasselbe Verfahren. DyeMansion bezeichnet seinen Prozess als PolyShot Surfacing (PSS).
Wird beim Verdichtungsstrahlen Material abgetragen?
Nein. Die Oberfläche wird plastisch verformt, nicht abgeschliffen. Geometrie, Kanten und Maße bleiben erhalten. Darin unterscheidet sich das Verfahren vom Schleifen oder Gleitschleifen.
Wird die Oberfläche so glatt wie beim chemischen Glätten?
Nein. Verdichtungsstrahlen erzeugt eine seidenmatte, leicht strukturierte Oberfläche. Für eine versiegelte, glänzende und besonders leicht zu reinigende Oberfläche ist chemisches Glätten das richtige Verfahren.
Für welche Werkstoffe eignet sich Verdichtungsstrahlen?
Für harte Polyamide wie PA12 und PA11 aus dem SLS- und MJF-Verfahren. Für flexible Werkstoffe wie TPU ist es ungeeignet, weil die elastische Oberfläche die Energie der Perlen aufnimmt, statt sich zu verdichten.
Kann man Verdichtungsstrahlen und Färben kombinieren?
Ja, und das ist sogar empfehlenswert. Die homogenisierte Oberfläche nimmt Farbe gleichmäßiger auf. Deshalb wird in der Regel erst gestrahlt und dann gefärbt.
Lohnt sich Verdichtungsstrahlen für jedes Bauteil?
Nein. Bei Bauteilen, die niemand sieht oder anfasst, etwa Vorrichtungen im Maschineninneren, reicht meist das gereinigte Rohteil. Sinnvoll wird Verdichtungsstrahlen bei Sicht-, Serien- und Endprodukten.
ADDITIVE FACTS Endprodukt-Oberfläche ohne Materialabtrag
Beim Verdichtungsstrahlen wird die Oberfläche von SLS- und MJF-Bauteilen nicht abgeschliffen, sondern mechanisch verdichtet. Das macht sie homogener, seidenmatt und kratzunempfindlicher. Sinnvoll ist das überall dort, wo das Bauteil gesehen oder angefasst wird.